CFRPの製造方法として、3Dプリンタが選択肢に入るようになりました。ただし従来のプリプレグ成形と3Dプリンタ成形とでは、同じ炭素繊維を使っていても、できあがる製品の性質が大きく異なります。
プリプレグ成形は、炭素繊維に予め樹脂をしみ込ませたシート状の材料(プリプレグ)を型に沿って重ね、熱と圧力をかけて固める方法です。航空機やレーシングカーの構造部品など、高い強度が求められる分野で標準的に使われてきました。
3Dプリンタにはいくつかの方式がありますが、CFRPの造形で普及しているのはFDM(熱溶解積層)方式です。FDM方式は、熱で溶かした樹脂を細いノズルから糸のように押し出し、それを並べて1層をつくり、層を積み重ねて立体にしていく方式です。炭素繊維は、この樹脂に短く切って混ぜ込まれるか、専用機では連続した糸として樹脂と一緒に送り出されます。以下ではFDM方式を前提に説明します。
CFRPのプリプレグ成形と3Dプリンタ成形は、強度と重量が違う
プリプレグ成形と3Dプリンタ成形で最も大きく異なるのは、強度の配向性の制限と、繊維含有量の違いによる強度×軽量化のバランスです。
ひとつは、どの向きの力に強いかです。プリプレグ成形では繊維の向きを層ごとに設計できるため、必要な向きに必要なだけ強度を持たせられます。対してFDM方式では、繊維が造形面の中(XY方向)にしか並びません。積層方向には繊維が1本も通らないため、層を引きはがす向きの力に対しては樹脂のくっつく力だけで耐えることになり、層がはがれる層間剥離が起こりやすくなります。
もうひとつは、同じ強度を出すために必要な重量です。プリプレグ成形は繊維の体積含有率(材料に占める繊維の割合)が50〜60%台に達しますが、3Dプリンタ成形は短繊維で10〜30%、連続繊維でも30〜50%程度にとどまります。繊維が少なければ強度も出ないため、同じ強度を確保するには肉厚を増やすことになり、部品としては重くなります。
両者の違いを表にまとめると次のようになります。3Dプリンタ成形は使用する繊維によって性格が変わるため、短繊維と連続繊維に分けています。
| プリプレグ成形 | 3Dプリンタ成形 (短繊維) | 3Dプリンタ成形 (連続繊維) | |
| 使用する繊維 | 一方向材・織物など | チョップド・粉末 | 一方向の連続繊維 |
| 樹脂の種類 | 熱硬化性が基本 (含浸が比較的容易) | 熱可塑性が基本 (含浸が比較的困難) | 熱可塑性が基本 (含浸が比較的困難) |
| 繊維の体積含有率 | 50〜60%台 | 10〜30% | 30〜50% |
| 繊維を並べられる向き | 層ごとに設計 織物なら1層で縦横 | 面内にランダム | 面内かつ ノズルの動いた向き |
| 層と層のつながり | 樹脂が層をまたいで 一体に固まる | 樹脂の溶着 | 樹脂の溶着 |
| 同じ強度で比べた重量 | 軽い | 重い | やや重い |
| 型の要否 | 必要 | 不要 | 不要 |
こうした差は、使われる樹脂、繊維の並べ方、固め方という3つの違いから生まれています。
CFRPの性能は繊維の形態と成形方法の組み合わせで決まる
CFRPの性能は、成形方法の名前だけで決まるものではありません。実際には次の2つの組み合わせで決まります。
- どのような形態の炭素繊維を使うか(チョップド、一方向の連続繊維、織物)
- その繊維をどう並べ、どう樹脂で固めるか(プリプレグ、ハンドレイアップ、RTM、3Dプリンタなど)
この2つは別々に決まります。プリプレグにもチョップドを使ったものはありますし、3Dプリンタにも連続繊維に対応した機種があります。「プリプレグだから連続繊維」「3Dプリンタだからチョップド」という対応にはなりません。
見るべきは工法の名前ではなく、その工法で繊維の配列をどこまで自由に設計できるか、そして樹脂が繊維に良好に含浸し適切に拘束できるかという点です。
樹脂の違いで、繊維の量が変わる
熱硬化性樹脂はしみ込みやすく、熱可塑性樹脂はしみ込みにくい
プリプレグに使われるのは、基本的にエポキシなどの熱硬化性樹脂です。熱硬化性樹脂は固まる前の粘度が低く、繊維束の内部までしみ込みやすい性質があります。しかもプリプレグは、素材メーカーが最低限必要な量の樹脂を均一に含浸させた材料であるため、余分な樹脂を抱え込まずに済みます。現行技術の中で、炭素繊維の性能(強度×軽さ)を最大限に引き出すことができる材料・工法です。
一方、FDM方式で使われるのは基本的に熱可塑性樹脂です。熱可塑性樹脂は熱で溶かしても粘度が高く、繊維との親和性も低いため、含浸が比較的困難であるという性質があります。繊維の割合を上げるには、この性質による限界があります。
樹脂の違いが、そのまま繊維の体積含有率の差として現れます。
繊維の量が強度を決める
複合材料の強度は、次の式でおおよそ推定できます。
複合材料の引張強さ ≒ 強化繊維の引張強さ × 繊維の体積含有率
同じ炭素繊維を使っていても、必要な樹脂量と繊維材の割合で結果は変わります。体積含有率が10〜30%の場合と50〜60%台の場合とでは、この一点だけで倍以上の開きが生まれます。
重量は同じ強度で比べると逆転する
樹脂は炭素繊維より比重が小さいため、素材そのものを比べると、樹脂の割合が高い3Dプリンタ成形品のほうが軽くなります。この点だけを見て、3Dプリンタ成形のほうが軽量だと受け取られることがあります。
しかし部品として比べると結果は逆になります。強度が低いぶん、同じ荷重に耐えさせるには肉厚を増やしたりリブを追加したりする必要があるためです。素材の比重で比べるか、同じ強度を満たす部品で比べるかによって、軽い重いの答えは入れ替わります。設計上意味を持つのは後者です。
作り方の違いで、繊維を並べられる向きが変わる
FDM方式では繊維がノズルの動いた向きにしか並ばない
FDM方式では、ノズルが動いた軌跡がそのまま樹脂の線になり、線を並べた面が1層になります。繊維はこの線の中に閉じ込められているため、ノズルが動いた向きにしか並びません。
連続繊維に対応した機種であっても、できあがる構造は一方向材を角度を変えて積み重ねたものにとどまります。1本の糸を垂らしながら積み上げていくだけなので、糸どうしが絡み合うことがなく、1層の中で繊維が縦横に交差する織物のような構造は原理上つくれません。積層方向には繊維が1本も通らず、層と層をつないでいるのは樹脂だけです。
プリプレグ成形では織物も一方向材も選べる
プリプレグ成形では、使用できる繊維の形態として、一方向材も織物も、短繊維のランダム材も選べます。
織物であれば1層の中で繊維が縦横に交差しているため、その1層だけで面内の両方向の荷重を受け止められます。一方向材であれば、荷重のかかる向きに合わせて層ごとに角度を変えて積むことで、必要な向きに必要なだけ強度を持たせられます。同じ積層してつくる工法でも、1層あたりに持たせられる役割が違うということです。
固め方の違いで、層のつながり方が変わる
層を重ねてつくる工法である以上、層と層の境目が弱点になりやすい点はどちらも変わりません。プリプレグやハンドレイアップでも層間剥離は起こりますし、積層設計や成形条件によっては問題になります。ただし層がつながる仕組みが違うため、その程度には大きな差があります。
プリプレグでは、固まる前の樹脂が加熱・加圧の過程で層をまたいで流れ、そのまま一体に固まります。固まるときに化学反応が起こるため、層の境目にも分子レベルのつながりが生まれます。織物を使えば、1層の中で繊維自体が上下に組み合っていることも効いてきます。
FDM方式では、すでに固まった樹脂の上に溶かした樹脂を乗せていきます。層がつながるのは、下の層の表面がわずかに溶けなおして溶着する範囲だけです。造形中の温度に左右されやすく、押し出した線と線の間にはすき間も残ります。層を引きはがす向きの力がかかったときに層間剥離が起こりやすく、繰り返し荷重がかかる用途で耐久性に問題が出やすいのは、このためです。
CFRPの強度は「どの向きに強いか」で見る
3Dプリンタ成形の強度を数値で見ると、短繊維タイプでは引張強さ40MPa前後にとどまる一方、連続繊維に対応した機種では800MPaを超える数値が示されることもあります。この数値だけを見れば、プリプレグ成形に迫る性能に見えます。
ただしこれは繊維に沿った有利な方向での値です。いろいろな向きから荷重がかかる部品では、この数値どおりの性能が得られないことも起こります。
CFRPを比較するときは、値そのものよりも、どの向きにどれだけ強いのかを見る必要があります。カタログ上の最大値だけで判断すると、実際の部品では想定した強度が得られないということが起こります。
3Dプリンタ成形とプリプレグ成形の使い分け
3Dプリンタ成形が向いている場面
3Dプリンタ成形には、プリプレグ成形にはない利点があります。
- 型や副資材が要らず、データと設備と材料だけで成形できるため、試作や小ロットではコスト面で有利です
- 細かい構造やピン角に近い形状を造形できます。長繊維や織物を使わないことの裏返しでもありますが、プリプレグでは難しい領域です
- 目的物の外形をそのまま造形できるため、トリミングなどの後工程がほとんど要りません
- 設計変更への対応が速く、開発初期の検証に適しています
形状の検討段階にある部品や、荷重がほとんどかからない部品であれば、3Dプリンタ成形が合理的な選択になります。
プリプレグ成形が向いている場面
一方、次のような条件ではプリプレグ成形が優位になります。
- 軽さと強度を同時に求められる部品
- いろいろな向きから荷重がかかる、あるいは層を引きはがす向きの力がかかる部品
- 同じ品質で繰り返し生産する必要がある部品
- 織物模様など、外観上の要望がある製品
留意点として、型が必要になるため初期費用がかかります。また原材料であるプリプレグは冷凍保管が必要で使用期限もあり、材料管理に手間がかかります(これは製造段階の話であって、できあがった製品の保管に制約が生じるわけではありません)。
プリプレグ成形で複雑形状が必要なら北陸カラーフォームへ
複雑な形状が必要になったとき、プリプレグでは無理だと判断され、3Dプリンタが選ばれることがあります。ただしその結果として、繊維の量も、繊維を並べられる向きも、層と層のつながりも手放すことになります。
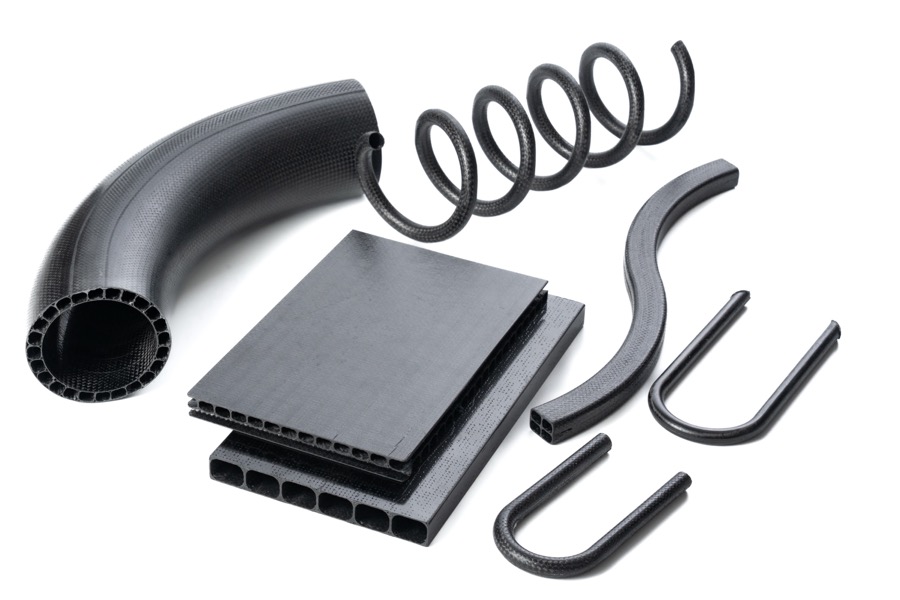
北陸カラーフォームは、従来プリプレグでは成形が難しいとされてきた曲面や中空構造を含む形状でも、連続繊維と高い繊維含有率という利点を保ったまま製品化できます。
形状の要求と強度の要求を両立させたい場合は、一度ご相談ください。図面や3Dデータ、手描きのスケッチの段階からでも、成形の可否を含めてご回答します。