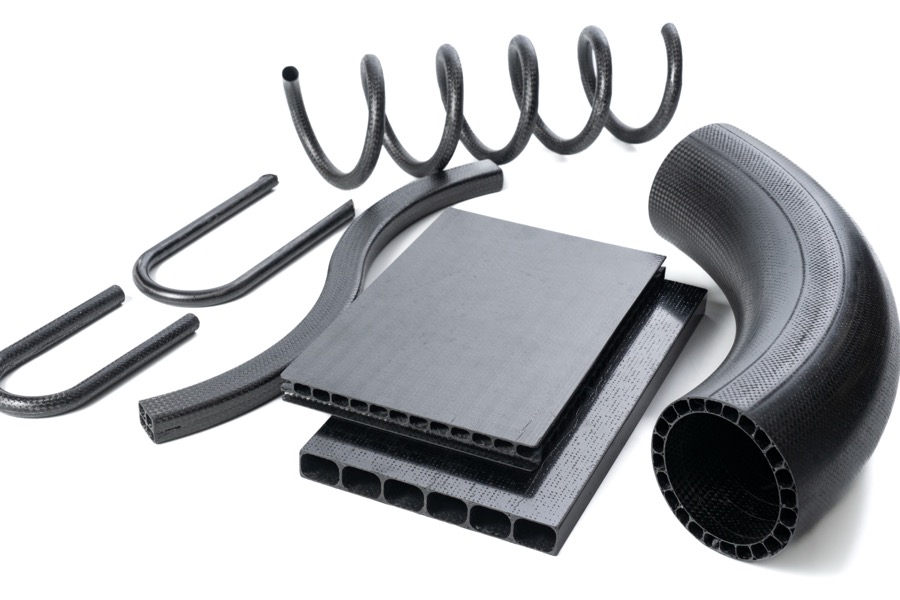
CFRP(炭素繊維強化プラスチック)の成形方法には、様々な手法がありますが、その中でも高品質な製品を作るための代表的な製法が
「プリプレグ成形」と「ハンドレイアップ成形」です。
どちらも連続繊維を使用したCFRP成形方法ですが、材料の形態や製造プロセスが異なり、それによって製品の性能や品質、コストに大きな違いが生まれます。
本コラムでは、この2つの製法の違いを詳しく解説し、用途に応じた最適な選択をするための判断材料を提供します。
プリプレグとハンドレイアップの違い
まず、2つの製法の主要な違いを一覧表で確認しましょう。
また、CFRPは繊維の割合によって強度が決まるため、繊維の割合にも注目する必要があります。
複合材料の引張強さ ≒ 強化繊維の引張強さ × 繊維の体積含有率
| プリプレグ | ハンドレイアップ | |
| 概要 | 事前に含浸したCFRPのシート 樹脂含有率が低いのが特徴 | 手作業で繊維と樹脂を積層 樹脂含有率が相対的に高くなるのが特徴 |
| 材料表面の特徴 | 織物 | 織物 |
| 樹脂の割合 | 少ない | 普通〜多い |
| 繊維の体積含有率 | 高い | 低い |
| 成形の自由度 | 同等 | 同等 |
| 強度(剛性) | 高い | やや劣る |
| 重量 | 軽い | 普通 |
| 品質の安定性 | 非常に高い | 作業者に依存 |
| 製造設備費 | 高い | 低い |
| 耐腐食性 | 錆びない | 錆びない |
| 価格 | 高い | 普通 |
なお、成形の自由度に関しては、プリプレグとハンドレイアップで差はありません。むしろ成形の自由度が大きく制限されるのは熱可塑性CFRPで、平板状の材料から立体的な形状をつくることはほぼできません。
最大の違いは樹脂含有率と品質の安定性
この表から分かるように、プリプレグとハンドレイアップの最も重要な違いは以下の2点です。
- 品質の安定性
プリプレグは材料自体が均一なため、高い品質の安定性が得られます。一方、ハンドレイアップは環境や作業者による4M変更(Man:人、Machine:設備、Material:材料、Method:方法の変化)を比較的起こしやすくなります。 - 樹脂含有率
プリプレグは工場で精密に管理された樹脂含有率(30〜40%)を持つのに対し、ハンドレイアップは手作業で樹脂を含浸させるため、樹脂含有率が40〜60%と高く、製品重量などを高い精度で管理することは難しくなります。
プリプレグとハンドレイアップの性能・コスト・製造プロセスの比較
ここでは、2つの製法をより詳しく比較していきます。
● 性能面での違い
複合材料の性能を決める基本式を思い出してください。
複合材料の引張強さ = 強化繊維の引張強さ × 繊維の体積含有率
この式から分かるように、樹脂含有率が低い(=繊維の体積含有率が高い)ほど、複合材料の強度は高くなります。
● 強度・剛性
プリプレグは繊維体積含有率が60〜70%と高いため、引張強度は500〜700MPa程度を実現できます。一方、ハンドレイアップは繊維体積含有率が40〜60%程度で、引張強度は300〜500MPa程度となります。
また、プリプレグはボイド(気泡)が少なく、繊維配向も正確にコントロールされているため、設計通りの性能を確実に発揮できます。
● 重量
樹脂含有率が低いプリプレグの方が、同じ体積でも軽量です。また、高圧成形されるために繊維同士が密であり、薄肉化が可能で、さらなる軽量化が実現できます。
ハンドレイアップは、同量の繊維を用いた場合にはプリプレグに比べて多量の樹脂を必要とするため、結果的に重くなります。
● 表面品質
プリプレグはオートクレーブで高圧成形されるため、表面が非常に滑らかで美しい仕上がりになります。繊維の織り目も均一で、高級感があります。
ハンドレイアップは手作業のため、表面に多少の凹凸や樹脂溜まりが生じることがあります。
プリプレグとハンドレイアップのコストの違い
● 材料コスト
プリプレグは工場で樹脂を含浸させる工程が必要なため、ドライファブリック(繊維のみ)と樹脂を別々に購入して現場で含浸させるハンドレイアップと比較して、材料単価は高くなります。
ただし、プリプレグは樹脂の無駄が少なく、材料の歩留まりが良いため、製品単位で見るとコスト差は縮まります。
● 設備投資コスト
プリプレグ成形には、オートクレーブ(数千万円〜数億円)に加えて、プリプレグを冷凍保管する設備も必要になるため、初期投資が大きくなります。
一方、ハンドレイアップで必要になるのは、製品の形を決める型(主に樹脂型)くらいです。型はプリプレグ成形でも使うものなので、ハンドレイアップならではの設備投資はほとんどかからず、小規模に始められます。
● 製造コスト(人件費含む)
プリプレグ成形は積層作業が比較的容易で、オートクレーブでの硬化は自動化できるため、作業時間が短く、人件費を抑えられます。
ハンドレイアップは繊維への樹脂含浸、脱泡、硬化など、すべての工程で熟練作業者が必要となり、作業時間も長くなるため、人件費が高くなります。
プリプレグとハンドレイアップの製造プロセスの違い
プリプレグ成形の工程
- プリプレグシートを型に積層
- 真空バッグで密閉
- オートクレーブで加圧・加熱硬化(通常、0.6〜0.7MPa、120〜180℃)
- 冷却後、脱型・仕上げ
総製造時間:積層1〜数時間 + 硬化2〜8時間
ハンドレイアップ成形の工程
- ドライファブリックを型に置く
- 樹脂を刷毛やローラーで含浸させる
- 脱泡作業(ローラーで気泡を抜く)
- 1〜3を繰り返して積層
- 常温または加温で硬化
- 脱型・仕上げ
プリプレグとハンドレイアップのメリットとデメリット
それぞれの製法のメリットとデメリットを整理します。
| プリプレグ成形 | ハンドレイアップ成形 | |
| メリット | ・最高レベルの機械的性能(強度・剛性・軽量性) ・品質が安定し、製品ごとのばらつきが少ない ・ボイド(気泡)が少なく、高い信頼性 ・優れた表面品質と外観 ・高い寸法精度 ・積層作業が比較的容易 ・量産時のコストメリット | ・設備投資が比較的小規模 ・材料の保管が容易(常温保管可能) ・大型製品の製作が比較的容易 ・補修や現地施工が可能 |
| デメリット | ・材料コストが高い ・オートクレーブなど高価な設備が必要 ・材料に冷凍保管が必要で、使用期限がある ・少量生産では割高 | ・強度・剛性がプリプレグより劣る ・品質が作業者の技量に大きく依存 ・製品ごとのばらつきが生じやすい ・ボイドが混入しやすい ・作業時間が長く、人件費が高い ・作業環境で樹脂の飛散や臭気が発生 ・量産時のコスト競争力が低い |
プリプレグとハンドレイアップの用途別の使い分け
それぞれの製法が適している用途を整理します。
| プリプレグ成形が適している用途 | ハンドレイアップ成形が適している用途 |
| ・航空機や宇宙機器の構造部材 ・自動車のボディパネルや構造部品 ・高性能スポーツ用品 (ゴルフクラブ、釣り竿、自転車フレームなど) ・産業機械の軽量・高剛性部品 ・高い信頼性が求められる安全部品 ・最高の性能が必要な用途 | ・船舶の外板やデッキ ・大型タンクや配管 ・試作品や少量生産品 ・特注品や一品もの ・大型の製品 ・現地での製作・補修が必要な製品 ・性能よりもコストを重視する用途 |
熱硬化性CFRPのプリプレグのことは北陸カラーフォームにご相談ください
北陸カラーフォームは、熱硬化性プリプレグを用いたCFRP成形において、複雑な形状に対応する独自技術を蓄積しています。
一般的には対応が難しいとされる立体的な形状や、厳しい寸法精度が求められる部品についても、成形プロセスの工夫と技術的知見を組み合わせることで、設計段階からの課題解決を支援しています。