カーボン製品を探していると、「ドライカーボン」と「ウェットカーボン」という言葉をよく目にします。
「ドライカーボンの方が高品質」「ウェットカーボンは安い」といった情報を見かけますが、実はこの2つの用語は、使う人や場面によって異なる意味で使われており、混乱を招いています。この用語の混乱を整理し、実際の製品選びに役立つ正しい知識をお伝えします。
2つの意味で使われる「ドライカーボン」「ウェットカーボン」
まず、「ドライカーボン」「ウェットカーボン」という用語がどのように使われているかを整理します。実はこの用語には2つの使われ方があります。ひとつは製法や製品の種類を指す使い方、もうひとつは材料の状態を指す使い方です。一般的なのは前者で、本記事の解説も前者を前提としています。それぞれ順に見ていきましょう。
広く使われている意味(製法・製品を指す)
これらの用語は、「製法や製品の種類」を指して使われるのが一般的です。複合材料の分野でも、こちらの意味で使われることがほとんどです。
- ドライカーボン:プリプレグ成形(オートクレーブ成形)で作られた高品質な製品
工場で事前に樹脂を含浸させたプリプレグシートを使い、オートクレーブという装置で高温・高圧成形した製品を指します。表面が美しく、高強度・軽量な高品質製品です。 - ウェットカーボン:ハンドレイアップ成形で作られた製品
樹脂を含まない繊維のみの織物を型に置き、手作業で樹脂を含浸させながら成形する製品を指します。プリプレグより安価ですが、品質にばらつきが出やすい傾向があります。
一部で使われる意味(材料の状態を指す)
一方で、これらの用語を「材料の状態」を指して使うケースもあります。
- ドライカーボン:樹脂が含浸されていない、繊維のみの状態
炭素繊維だけの織物やシートで、まだ樹脂が含まれていない「乾いた(ドライ)」状態の材料を指します。この状態では製品として使えず、後から樹脂を含浸させる必要があります。 - ウェットカーボン:樹脂が含浸された状態
炭素繊維に樹脂が含浸された「濡れた(ウェット)」状態の材料を指します。プリプレグ(工場で樹脂を含浸させた材料)もこれに含まれます。
なぜドライカーボンとウェットカーボンは混同されるのか
この用語の混乱は、材料の状態に注目すると呼び方が逆に見えてしまうことから生じています。
- 材料の状態と呼び名がねじれている
ドライカーボンと呼ばれるのはプリプレグ成形品ですが、材料に注目すると、樹脂を含まない「乾いた」繊維から始まるのはハンドレイアップ成形のほうです。プリプレグは、予め樹脂を含浸させた、いわば「濡れた」材料から始まります。このねじれのため、「ハンドレイアップこそドライでは?」という混同が起こります。 - 高級品と普及品の区別として定着
自動車やバイクのカスタムパーツ業界で、「ドライカーボン=高級品(プリプレグ成形)」「ウェットカーボン=普及品(ハンドレイアップ成形)」という使い分けが広まったことで、言葉の由来を知らないまま用語だけが流通している面もあります。
本記事でも、広く使われている意味である「ドライカーボン=プリプレグ成形」「ウェットカーボン=ハンドレイアップ成形」として解説を進めます。
ドライカーボンとウェットカーボンの違い
製法・製品を指す意味での「ドライカーボン(プリプレグ成形)」と「ウェットカーボン(ハンドレイアップ成形)」の違いを比較表で確認しましょう。
| ドライカーボン (プリプレグ成形) | ウェットカーボン (ハンドレイアップ) | |
| 成形方法 | プリプレグを オートクレーブで高温高圧成形 | 繊維に手作業で樹脂を含浸 常温または加温で硬化 |
| 繊維の体積含有率 | 高い (60〜70%) | 低い (40〜60%) |
| 強度・剛性 | 非常に高い | 高い |
| 重量 | 軽い | やや重い |
| 品質の安定性 | 非常に高い | 作業者に依存 |
| 価格 | 高い | 安い |
| 代表的な用途 | ・F1・航空機 ・高級スポーツカー ・レーシングバイク | ・カスタムパーツ ・外装ドレスアップ ・船舶 |
ドライカーボン(プリプレグ成形)の特徴
一般的に「ドライカーボン」と呼ばれるプリプレグ成形について、詳しく見ていきましょう。
ドライカーボン(プリプレグ成形)の製造方法
- プリプレグの準備
工場で炭素繊維に樹脂を精密に含浸させたプリプレグシートを使用します。繊維の体積含有率は60〜70%に管理されており、冷凍保管されています。 - 積層作業
型にプリプレグシートを設計通りに積層します。繊維の配向を正確にコントロールできます。 - 真空バッグ処理
積層した製品を真空バッグで密閉し、空気を抜きます。 - オートクレーブ成形
オートクレーブ(高圧釜)で、0.6〜0.7MPaの圧力と120〜180℃の温度をかけて硬化させます。この高圧成形により、ボイド(気泡)がほとんどない高品質な製品ができます。 - 仕上げ
脱型後、必要に応じてトリミングや塗装、クリア仕上げを行います。
ドライカーボン(プリプレグ成形)の性能と外観
● 圧倒的な軽量性と高強度
樹脂含有率が低く、繊維の体積含有率が60〜70%と高いため、最高レベルの比強度(重量あたりの強度)を実現します。同じ強度の鉄製品と比較して、50〜70%の軽量化が可能です。
● 美しい表面仕上げ
オートクレーブの高圧成形により、表面が非常に滑らかで美しい仕上がりになります。炭素繊維の織り目がくっきりと均一に見え、高級感があります。
● 高い品質安定性
プリプレグは工場で管理された材料で、成形も自動化されたプロセスのため、製品ごとのばらつきが非常に少なく、安定した高品質を実現できます。
ウェットカーボン(ハンドレイアップ成形)の特徴
一般的に「ウェットカーボン」と呼ばれるハンドレイアップ成形について見ていきましょう。
ウェットカーボン(ハンドレイアップ成形)の製造方法
- ドライファブリックの準備
炭素繊維のみの織物(ドライファブリック)を使用します。この段階では樹脂は含まれていません。 - 手作業での樹脂含浸
型に繊維を置き、刷毛やローラーで樹脂を塗りながら含浸させます。この作業を繰り返して積層していきます。 - 脱泡作業
ローラーで気泡を押し出す作業を行いますが、完全に気泡を除去することは困難です。 - 硬化
大気圧または低圧での硬化となります。常温硬化または加温硬化を行います。 - 仕上げ
脱型後、表面の研磨やクリア塗装で仕上げます。
ウェットカーボン(ハンドレイアップ成形)の性能と外観
● 中程度の性能
刷毛やローラーで樹脂を含ませていくハンドレイアップでは、繊維の隅々まで樹脂を行き渡らせるために、どうしても多めの樹脂が必要になります。加えて、オートクレーブのような高い圧力をかけずに硬化させるため、余分な樹脂が絞り出されずに残ります。この2つの理由から製品に含まれる樹脂の割合が多くなり、その分、繊維の体積含有率は40〜60%程度にとどまります。強度はプリプレグの60〜80%程度です。
● 表面品質のばらつき
手作業のため、表面に樹脂溜まりや凹凸、気泡が残ることがあります。熟練した作業者であれば品質は向上しますが、プリプレグのような均一な美しさは得られにくい傾向があります。
● 品質のばらつき
作業者の技量や環境条件(温度、湿度)によって、製品ごとの品質にばらつきが生じやすくなります。
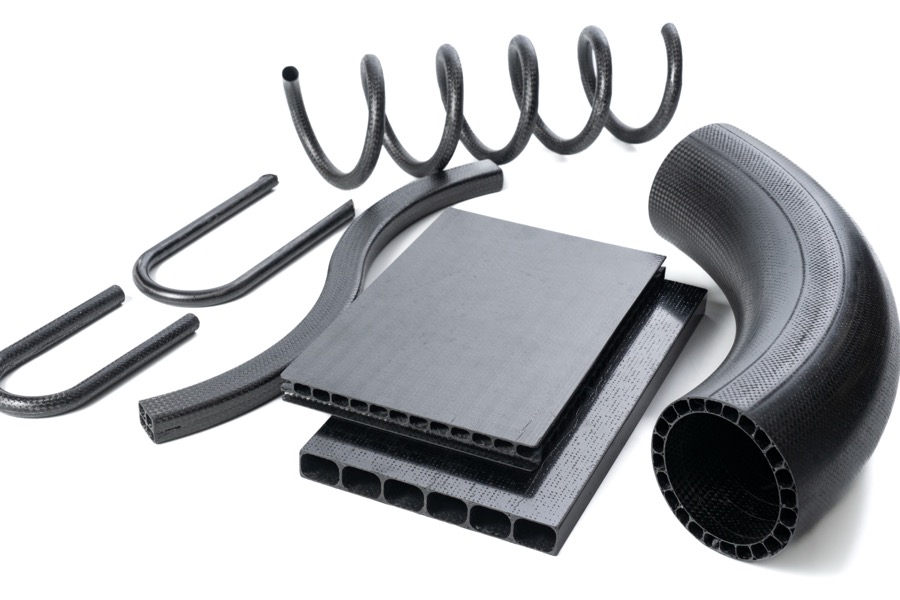
CFRPのことは北陸カラーフォームにご相談ください
北陸カラーフォームは、熱硬化性プリプレグによる複雑形状CFRP成形技術に強みを持っています。
従来困難とされてきた複雑形状や高精度部品の製造を、独自の成形プロセスと蓄積された技術ノウハウで実現し、お客様の課題解決に貢献します。